
コーティングは、単なる一つのプロセスではない
2026.09.30コーティング・スロットダイ
―つのプロセスではない ― 5つの用途から見る、コーティング装置に「標準解」がない理由
多くのお客様から、「コーティングラインを導入したいので、仕様と見積もりを提示してください」というお問い合わせをいただきます。
一見すると、とてもシンプルなご要望に思えます。しかし、コーティングは一つのプロセスではあるものの、すべての用途に適用できる標準的なプロセス条件が一つだけ存在するわけではありません。用途や要求が異なれば、必要となるプロセス条件や装置設計も変わります。そのため、コーティングを画一的なプロセスとして考えることはできません。
コーティング装置を検討する際、出発点となるのは「どのような装置が必要か?」ではなく、むしろ**「どのようなコーティングプロセスを実現する必要があるのか?」**ということです。
もちろん、材料はプロセスを決定する重要な要素の一つです。しかし、コーティングの用途や要求条件が異なれば、装置の設計方針も大きく変わる可能性があります。
それでは、いくつかの異なる用途を見ながら、同じ「コーティングプロセス」であっても、材料、基材、プロセス条件が変わることで、コーティング装置の設計がどのように変化するのかを見ていきましょう。
関連記事: コーティングって何?初心者必見!コーティングの世界をわかりやすく解説
シナリオ1:新エネルギー・電池 ― 同じ電極コーティングでも、正極と負極では異なる!
リチウムイオン電池は、コーティング技術の主要な用途の一つです。基本的には、電極スラリーを金属箔に塗布して、電池の機能を担う電極層を形成します。しかし、意外と知られていないのは、正極と負極のコーティングだけでも、それぞれ異なるプロセス条件が必要になるということです。
正極コーティングでは、一般的に NMC や LFP などの活物質に導電助剤やバインダーを組み合わせ、基材にはアルミ箔が使用されます。一方、負極コーティングでは、黒鉛やシリコン含有材料などに異なるバインダーシステムを組み合わせ、基材には一般的に銅箔が使用されます。
コーティング材料が異なれば、固形分濃度、粒径、密度、沈降特性なども異なります。これらの違いは、撹拌、循環、ろ過、スラリー供給、乾燥時間などに影響するため、スラリー供給ポンプ、コーティングダイ、乾燥炉の設計もそれぞれ異なる場合があります。また、基材の厚さや機械的特性も異なるため、巻出し・巻取りや張力制御についても、それぞれに適した設計が必要となります。
電池電極の製造では、単に目標とする塗膜厚さを実現するだけでは十分ではありません。幅方向(CD)と流れ方向(MD)の両方における均一性も重要なプロセス要件となります。
このように、どちらも一般的には「リチウムイオン電池の電極コーティング」と呼ばれますが、正極と負極のコーティングは、材料が変われば、それに伴ってコーティングプロセスも変わることを分かりやすく示しています。
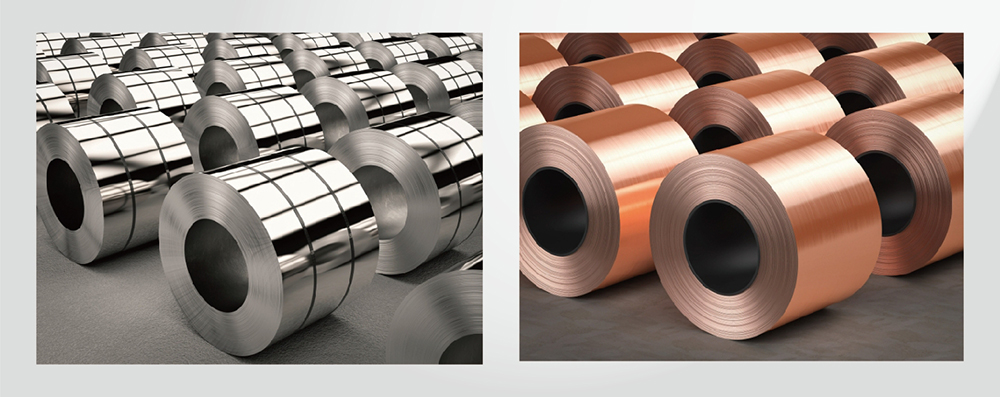
同じ電池コーティングでも、使用する材料が異なるため、正極と負極ではそれぞれ異なるプロセスが必要となります。
シナリオ2:半導体プロセス材料 ― プロセス段階が変われば、コーティング方式も変わる
半導体は、世界的に注目を集めている産業です。ウェハ製造から先端パッケージング、テストに至るまで、小さなチップが完成するまでには数多くの工程が必要です。そのため、「コーティング」も半導体製造のどの段階で使用されるかによって、その方式が大きく異なります。
半導体製造におけるコーティングと聞いて、多くの人がまず思い浮かべるのは、シリコンウェハへのフォトレジスト塗布です。この工程では主にスピンコーティングが採用され、ウェハを高速回転させ、遠心力によって均一で極薄のフォトレジスト層を形成します。
一方、ウェハそのものから視点を広げ、半導体の後工程や先端パッケージングを見ると、ウェハプロセス用テープ、保護フィルム、離型フィルムなど、さまざまな機能性フィルムが必要とされます。これらの材料には、製品構造や機能要件に応じて、粘着、離型、保護、その他の機能性コーティングが施されるため、高精度ロール・ツー・ロールコーティングプロセスが採用されます。
どちらも半導体製造で使用されるコーティング工程ですが、**「円形ウェハの表面に直接塗膜を形成する」場合と、「半導体プロセスで使用される機能性フィルムを製造する」**場合では、コーティングのシナリオが大きく異なります。
製品形態、基材、そしてプロセスの目的が変われば、それに適したコーティング方式も変わります。
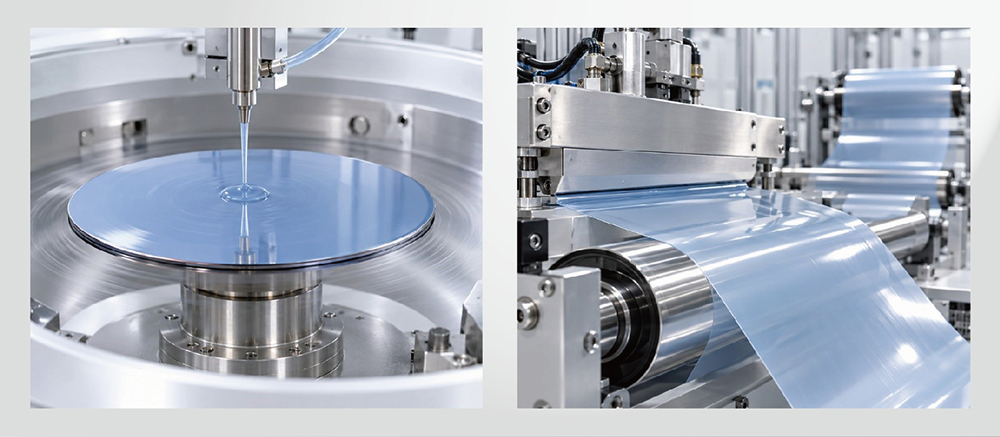
半導体チップの製造では、工程に応じて異なる塗布方式が用いられます。(左)シリコンウェーハへのスピンコーティング。(右)チップのパッケージングおよび検査で使用される各種フィルムへのロール・ツー・ロール塗工。本画像はイメージ図であり、実際の製造工程を撮影したものではありません。
シナリオ3:ディスプレイ・電子用途 ― 基材が変われば、コーティング装置も変わる
ディスプレイ用途に使用されるコーティング技術は、光学性能と密接に関係しています。これらの製品の大きな特徴の一つは、外観や均一性に対して非常に高い精度が求められることです。わずかな流量の変動、張力の変化、基材厚さのばらつき、あるいは乾燥の不均一などが、最終的に目視可能な輝度や色度のムラ、筋状欠陥、その他の光学欠陥につながる可能性があります。
同じディスプレイ用途であっても、基材が異なれば、必要となるコーティング方式も異なります。
基材がタッチパネルなどに使用される硬質ガラスの場合、導電層、フォトレジスト、その他の機能性コーティングが施されることがあります。また、スマートフォン、タブレット、車載ディスプレイなどのカバーガラスには、防眩(AG)、反射防止(AR)、防指紋(AF)などの機能性コーティングが必要となる場合もあります。このような硬質の平面基材には、高精度平面コーティングが求められます。
一方、基材が PET や COP などのフレキシブルフィルムになると、ディスプレイ表面を保護するハードコートフィルムや、その他の光学機能性フィルムなどが対象となります。これらの製品は連続生産されるため、高精度ロール・ツー・ロールコーティングが採用されます。
このように、同じディスプレイ・電子用途であっても、基材が硬質ガラスからフレキシブルフィルムに変わるだけで、基材の搬送方式、コーティング方式、そして装置全体の構成にも大きな違いが生じます。
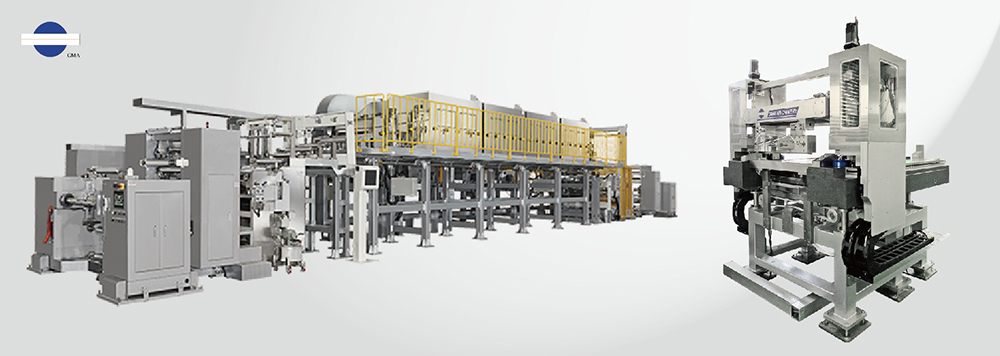
同じディスプレイモジュール用途でも、硬質ガラス基材には平面コーティング(右)、フレキシブルフィルム基材にはロール・ツー・ロールコーティング(左)が採用されます。
関連記事: 光の向こう側にあるもの――光学製品を支える品質へのこだわりと技術
シナリオ4:軟包装材料 ― 材料システムが装置仕様を変える
軟包装用途では、コーティングは一般的に接着剤、プライマー、バリアコーティング、その他の機能性材料に使用され、基材に接着性、バリア性、保護性などのさまざまな機能を付与します。
前述した半導体プロセス材料やディスプレイ・光学用途と比較すると、軟包装では一般的に、生産速度、生産能力、そして長時間の安定した連続運転がより重視されます
。
コンマコーティング、マイクログラビアコーティング、スロットダイコーティングなど、それぞれのコーティング方式には、材料の粘度、塗布量、ライン速度、製品要求に応じた適性があります。そのため、単純に「どのコーティング方式が優れているか?」ではなく、**「実際のプロセス条件に最も適している方式はどれか?」**という視点で考える必要があります。
また、軟包装のコーティングでは、ライン全体の構成に直接影響するもう一つの重要な要素があります。それは、**「どのような材料システムを使用するのか?」**という点です。
接着剤を例にすると、水系、溶剤系、無溶剤系などがあります。材料システムが異なれば、材料供給、コーティング、乾燥、さらにはプロセスの安全対策に求められる条件も大きく異なります。
関連記事: ドリップコーヒー外装パウチの層とその工程 — 軟包装における押出・押出ラミネート・コーティング
シナリオ5:産業用・機能性材料 ― 機能を一層ずつコーティングで付与する
産業用・機能性材料には、非常に幅広い製品が含まれます。機能性フィルムの大きな特徴の一つは、その性能が基材そのものではなく、表面に施された機能性コーティング層によって付与される場合が多いという点です。
自動車用ペイントプロテクションフィルム(PPF)は、その代表的な例です。TPU フィルムを基材とし、さまざまなコーティングプロセスを施すことで、自己修復性、耐擦傷性、耐候性、粘着性などの機能を付与することができます。
もう一つの代表的な例が、PET、PVC、PP などを使用した化粧フィルムです。これらは家具、キャビネット、ドアなどに幅広く使用されています。耐久性を向上させるため、耐擦傷、耐摩耗、UV 硬化型などのコーティングが施される場合があります。また、求められる表面の光沢や触感を実現するために、マットコーティングや高光沢コーティングが使用されることもあります。
産業用テープ、離型フィルム、表面保護フィルムも同じ考え方です。異なる材料やコーティング設計を組み合わせることで、基材そのものにはない特定の機能を付与します。
これらの用途における本当の課題は、単に**「その材料を塗布できるか?」**ということではありません。それぞれの層が本来求められる機能を正しく発揮すると同時に、他のコーティング層の機能に悪影響を与えないことが重要です。
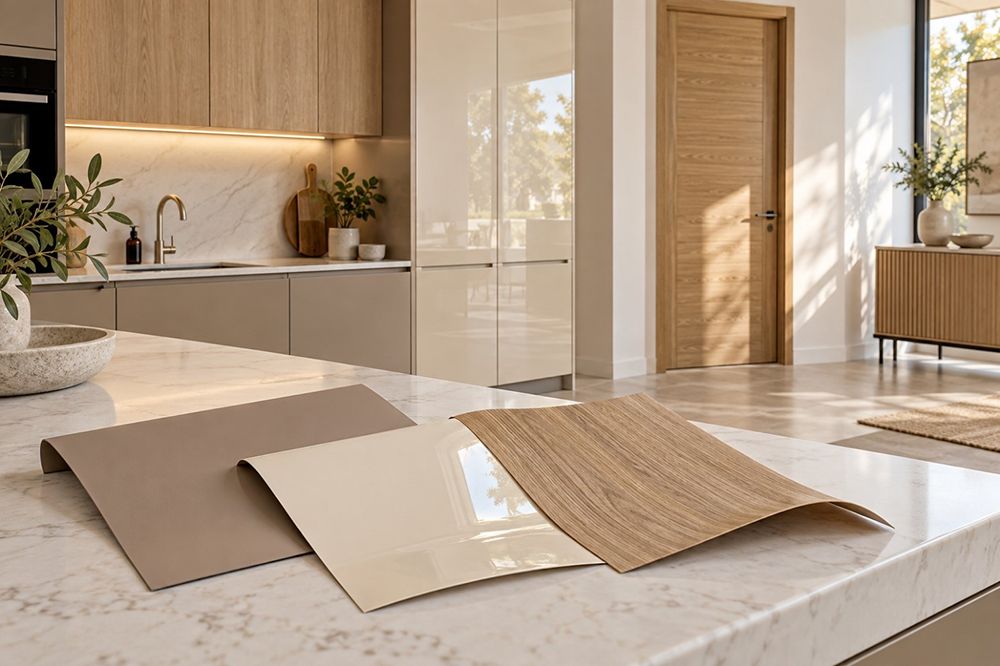
コーティングによって形成される機能層は、家具やドアパネルなどに幅広く使用され、耐擦傷性を付与したり、求められる表面の滑らかさや触感を維持したりする役割を果たします。
さまざまな用途に応じたコーティング方式
|
項目 |
新エネルギー・電池 |
半導体プロセス材料 |
ディスプレイ・電子用途 |
包装材料 |
産業用・機能性材料 |
|
代表的な基材 |
銅箔 / アルミ箔 |
シリコンウェハ / PET・PI などのフレキシブルフィルム |
ガラス / PET などの光学フィルム |
PET / BOPP / アルミ箔 |
TPU / PET など |
|
コーティング形態 |
高精度ロール・ツー・ロールコーティング |
スピンコーティング(ウェハ) / 高精度ロール・ツー・ロールコーティング(機能性フィルム) |
高精度平面コーティング / 高精度ロール・ツー・ロールコーティング |
高精度ロール・ツー・ロールコーティング |
高精度ロール・ツー・ロールコーティング |
|
代表的なコーティング材料 |
正極・負極スラリー |
フォトレジスト / 粘着・離型・保護などの機能性材料 |
フォトレジスト / ハードコート / 光学機能性材料 |
接着剤 / プライマー / バリア材料 |
耐擦傷・耐摩耗・粘着・表面機能性材料 |
|
主な要求事項 |
電極コーティングの均一性と安定性 |
高精度 / 低欠陥 / 機能安定性 |
光学的均一性と外観品質 |
生産速度 / 生産能力 / 連続運転 |
多層機能と表面性能 |
|
プロセス上の重要ポイント |
スラリーの安定性 / コーティング均一性 / 張力・乾燥制御 |
薄膜の均一性 / 欠陥制御 / 基材の安定性 |
コーティング均一性 / 外観欠陥 / 基材制御 |
コーティング速度 / 乾燥能力 / 材料システム / 溶剤安全対策 |
コーティング均一性 / 層間適合性 / 表面品質 / 硬化 |
したがって、コーティング装置の仕様を検討する前に、まず以下の6つの重要なポイントを明確にする必要があります。これらを確認したうえで、適切な装置仕様を決定し、コーティングプロセス導入に必要な条件を検討することができます。
1. 何を塗布するのか?
材料の粘度、固形分濃度、粒径、レオロジー特性はどのようなものか?
2. 何に塗布するのか?
基材はフレキシブルフィルム、金属箔、紙、それともガラスなどの硬質基材か?
3. どのくらい塗布するのか?
要求されるのは、ウェット膜厚、ドライ膜厚、塗布量、それとも面密度か?
4. どの程度のばらつきが許容されるのか?
均一性、外観、欠陥に対する許容基準はどの程度か?
5. どのように乾燥・硬化させるのか?
熱風乾燥、UV硬化、熱硬化、それともその他の方法か?
6. どのような材料システムを使用するのか?
水系、溶剤系、それとも無溶剤系か? 排気、LEL(爆発下限界)監視、防爆対策などの安全対策が必要か?
装置仕様はプロセスの出発点ではなく、プロセスを理解した結果として決まるものです。