
押出ダイはどこまで万能なのか?その鍵は、どれだけ理解しているかにある。
2026.10.30金型設計・技術
耐久性の高い設備と急速に変化する市場ニーズを両立させるには?
設備を導入する際、購入者が重視するのは安定性と耐久性です。設備を長期間使用できれば、一般的に初期投資額を製品1単位当たりに配分したコストは低くなります。しかし一方で、市場のニーズはますます速いスピードで変化しています。
耐久性の高い設備と、急速に変化する市場ニーズ。一見すると相反するこの二つを、メーカーはどのように両立させればよいのでしょうか。製品の厚みや幅、材料配合、加工条件が変わるたびに、設備、さらには押出ダイそのものを交換する必要があるのでしょうか。
あなたがレストランのシェフだと想像してみてください。お客様の好みに合わせてメニューを変更する際、そのたびに厨房全体を改装したり、調理器具をすべて買い替えたりする必要があるでしょうか。
必ずしもそうではありません。
それよりも重要なのは、現在使用している設備で、どのような食材や分量、調理方法に対応できるのかを理解することです。
押出ダイも同じです。ダイの交換を決める前に、まずはそのダイがどのような条件を前提に設計され、どこまでの用途に対応できるのかを把握することが重要です。
つまり、押出ダイの**「使用可能範囲(Operating Range)」**を理解することが、その第一歩となります。
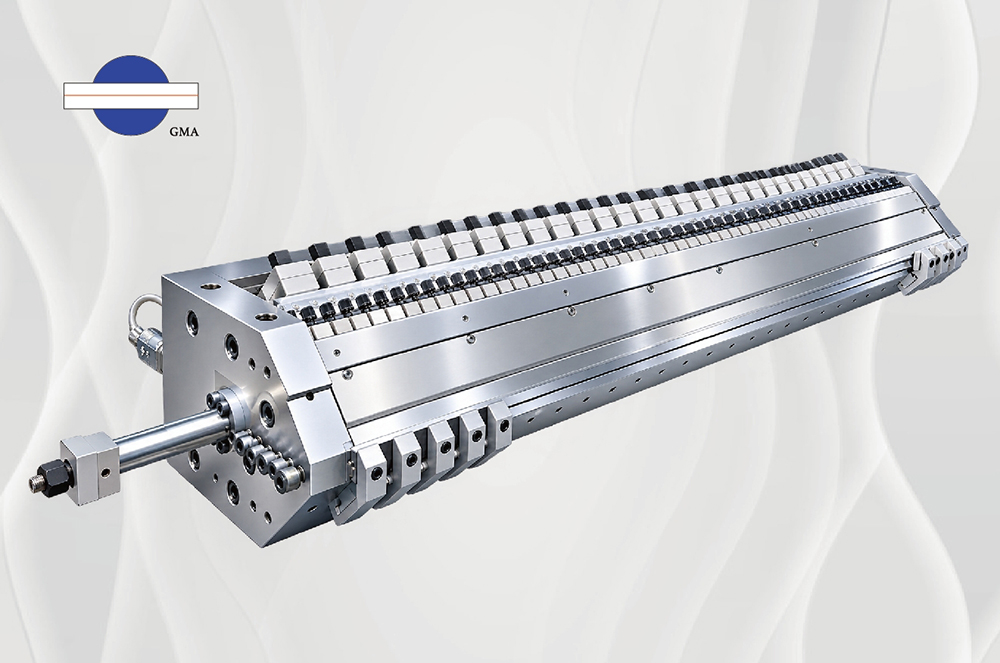 設備の耐久性と急速に変化する市場ニーズを、どのように両立させるのか?
押出ダイの使用可能範囲(Operating Range)はどのように判断するのか?
押出ダイの流路設計は、原料の種類、生産量、製品の幅や厚み、加工温度など、お客様が想定する生産条件に基づいて行われます。しかし、実際の生産現場では、すべての運転パラメータを常に一定の設定値に維持することはできません。そのため、ダイの設計では、主要な運転条件だけでなく、想定される条件の変動範囲も考慮する必要があります。
例えば、押出ラインの定格生産能力が500 kg/hであっても、日常的な運転時の生産量は350~450 kg/hの範囲となる場合があります。そのため、ダイの設計では、異なる流量における圧力損失や溶融樹脂の分配状態を考慮しなければなりません。
ダイがこの生産量範囲で運転可能であっても、すべての運転条件において、同じ厚みの均一性や製品品質を確保できるとは限りません。
押出ダイは、一度製造されると流路の形状が基本的に固定されます。これは、容量3リットルの鍋に例えることができます。同じ食材を使用しても、1リットルを調理する場合と2リットルを調理する場合では、必要な加熱条件や調理方法が異なることがあります。
シェフが食材の適切な分量や調理時間を見極める必要があるのと同様に、押出ダイの使用者も、どのような原料、流量、温度条件で設備が期待どおりの性能を発揮できるのかを理解することが重要です。
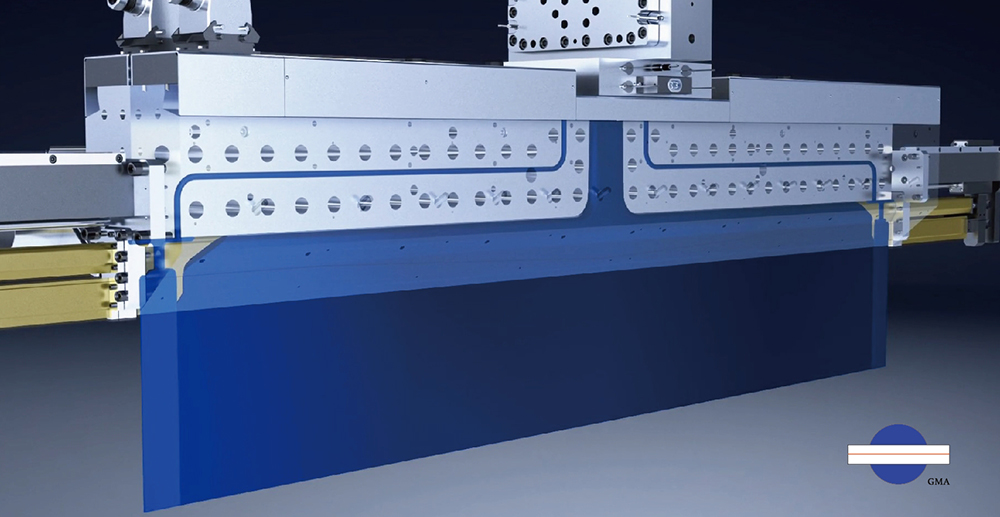 流量によって圧力損失や溶融樹脂の分配状態が変化するため、すべての運転条件において同じレベルの厚みの均一性と製品品質を確保できるとは限りません。
したがって、**押出ダイの使用可能範囲(Operating Range)**とは、特定の原料、製品仕様および加工条件において、ダイが所定の運転要件と品質基準を満たすことのできる条件範囲を指します。
この範囲を評価する際には、単に原料がダイを通過して押し出されるかどうかだけでなく、製品の厚みの均一性、溶融樹脂の圧力、温度、生産の安定性なども考慮する必要があります。最終的な製品品質については、生産ライン全体の運転条件や設備能力と併せて評価しなければなりません。
「ある製品を製造できるダイであること」と「異なる運転条件下でも、品質要求を満たす製品を継続的かつ安定して製造できるダイであること」は、本質的に異なる二つの評価基準なのです。
押出ダイの使用可能範囲に影響を与える主な要因
1. 生産量の変化:生産量の増加は、押出機のスクリュー回転数を上げるだけでは実現できない
メーカーは、納期の短縮や製品1単位当たりの生産コスト削減を目的として、生産量の増加を図ることがあります。
押出機の生産量が増加すると、ダイに流入する溶融樹脂の流量も変化します。こうした流量の変化は、ダイ内部の圧力分布、せん断条件、溶融樹脂の温度に影響を及ぼし、製品の厚み分布や運転の安定性にも影響する可能性があります。
しかし、生産量が当初の設計条件から大きく外れた場合、既存の流路設計では、新たな運転条件下で従来と同等の性能を維持できるとは限りません。
容量が決まっている鍋を想像してみてください。食材の量を増やす場合、単に火力を強くするだけでは十分ではありません。調理時間や調理方法の調整が必要になることもあります。
押出成形も同じです。生産量を増やす際には、押出機の能力だけでなく、ダイやその他の関連設備が増加した処理量に対応できるかどうかも評価する必要があります。
メーカーにとって重要なのは、単に最大生産量を追求することではありません。
製品の品質要求を安定して満たしながら、継続的に生産できる適切な生産量の範囲を見極めることが重要なのです。
2. 原料の変更:同じ押出ダイがすべての材料に適しているとは限らない
コスト削減、新製品の開発、あるいは顧客ニーズへの対応を目的として、メーカーは原料グレードの変更、配合の調整、さらにはまったく異なる樹脂への切り替えを検討することがあります。
その際、押出ダイのユーザーからよく寄せられるのが、**「既存のダイで新しい配合や材料を加工できるのか?」**という質問です。この疑問を判断するために、いくつかの重要なポイントを考えてみましょう。
加工温度が近い二つの材料であれば、同じダイを共用できるのでしょうか。
例えば、トマトとジャガイモを考えてみてください。どちらも煮込み料理に使用できますが、トマトには酸性という特徴があります。適切な保護処理が施されていない鋳鉄製の鍋で長時間調理すると、鍋の表面や料理の風味に影響を与える可能性があります。
プラスチックの押出成形も同様です。加工温度が近いからといって、二つの材料のレオロジー特性、熱安定性、ダイ用鋼材との適合性まで同じとは限りません。特に、腐食性のある材料や熱分解しやすい材料については、慎重な評価が必要です。
材料の粘度やせん断特性が大きく異なる場合、特定の材料向けに設計された流路では、同じ運転条件下で理想的な溶融樹脂の分配状態を維持できない可能性があります。
例えば、PP、PE、PC、PLAを考えてみましょう。これらの材料を同じ押出ダイで加工できるかどうかは、単に材料名だけで判断することはできません。
原料グレード、加工温度、レオロジー特性、ダイの材質、製品品質の要求事項などを総合的に評価する必要があります。
これは、材料を変更するたびに新しいダイが必要になるという意味ではありません。重要なのは、新しい材料が既存のダイ設計に適合するかどうかを、事前に確認することです。
最終的に、材料がダイを通過して製品として成形できたとしても、既存の運転条件下で期待どおりの製品品質を達成できるとは限らないのです。
関連記事: 押出ダイ製造に適した鋼材の選び方:3つの重要要素
3. 製品仕様の変更:調整機能があっても、対応範囲は無制限ではない
材料の適合性に加えて、押出ダイのユーザーからよく寄せられるもう一つの質問は、**「同じダイで異なる幅や厚みの製品を生産できるのか?」**というものです。
さまざまな製品仕様に対応するため、一部の押出ダイにはダイリップのギャップ調整機構やデッケルシステムが搭載されており、一定の範囲内で製品仕様を変更することができます。
しかし、調整機能が備わっているからといって、あらゆる幅や厚みの製品を同じ品質で生産できるわけではありません。
例えば、製品幅を大幅に狭くすると、流路内部における溶融樹脂の分配状態や滞留状態が変化する可能性があります。
当社の一般的な設計経験に基づくと、幅の調整範囲は通常、ダイリップ幅の約3分の1以内に抑えることを推奨しています。
一方、特殊な設計を採用した用途では、材料特性や流路条件を評価したうえで、ダイリップ幅の約2分の1まで調整できる場合もあります。
ただし、これらの数値はあくまで設計上の一般的な目安であり、すべての押出ダイに共通する固定的な限界値ではありません。
また、製品の厚みを変更する場合には、ダイリップの設定、押出量、引取速度やロール速度、さらに下流工程の成形条件なども考慮する必要があります。
したがって、ダイの最大調整範囲だけに注目するのではなく、目的とする製品仕様に対して、生産ライン全体が要求される品質基準を継続的かつ安定して満たせるかどうかを、事前に確認することが重要です。
関連記事: 完全解除:押出金型の幅調整機構
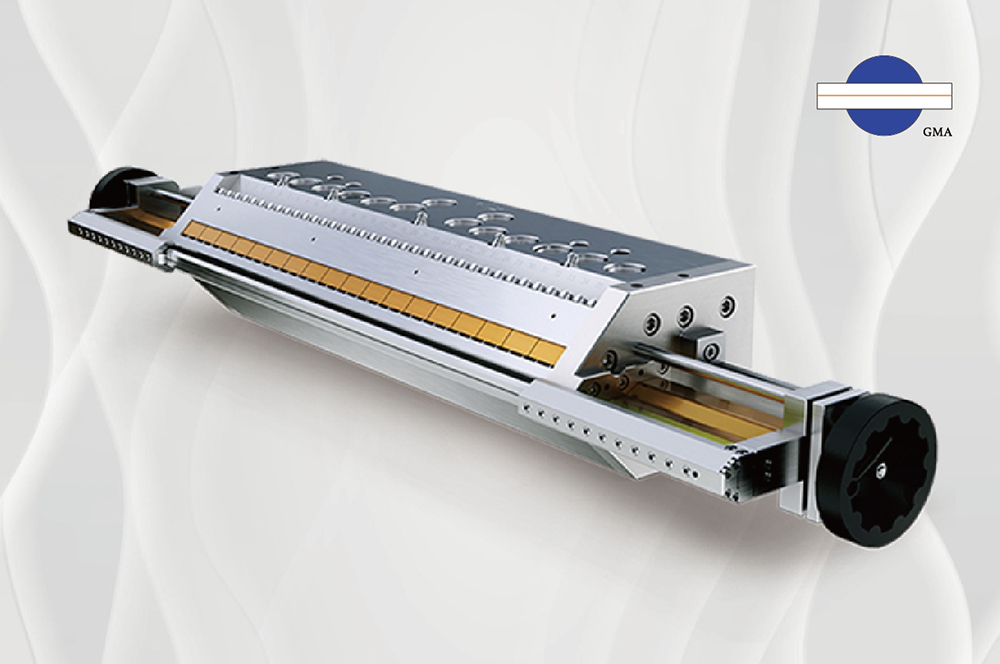 押出ダイには、幅や厚みの調整機構が備わっており、より幅広い製品仕様に対応できます。ただし、これらの調整機構にも適用範囲には限界があります。
押出ダイの購入時に、将来の運転条件への対応力を高めるには?
新しい生産ラインを計画したり、押出ダイを購入したりする際、お客様は通常、現在の主力製品の仕様を基準に検討を始めます。しかし、押出ダイは長年にわたって使用される一方で、原料の要求条件、生産量、製品寸法などは時間の経過とともに変化する可能性があります。
そのため、設計の初期段階で、**「現在必ず満たすべき条件」と「将来必要になる可能性のある条件」**を明確に区別し、それぞれに優先順位を設定することが重要です。
これにより、メーカーは性能、コスト、柔軟性のバランスを考慮しながら、合理的な判断を行うことができます。
例えば、以下のような項目が挙げられます。
· 現在、主にどのような原料を使用していますか?将来的にほかの材料を導入する予定はありますか?
· 現在の標準生産量はどのくらいですか?今後、生産量を増減させる可能性はありますか?
· 製品の幅や厚みは固定されていますか?どの程度の変更範囲を想定していますか?
· 厚みの均一性、外観、その他の品質項目について、具体的にどのような要求がありますか?
これらの情報は、ダイ設計チームが、どのような変更であれば一つのダイで対応できるのか、どのような場合に追加の調整機構や設計変更が必要になるのか、あるいは生産ライン内のほかの設備との連携が必要になるのかを評価するうえで役立ちます。
さらに、異なる運転条件における品質の許容基準を明確にすることで、双方が**「生産に適している」**という言葉の意味を、より具体的に理解できるようになります。
それは、単に原料を押し出して成形できるという意味なのか、安定した連続生産が可能という意味なのか、それとも指定された歩留まりと製品品質を継続的に達成できるという意味なのか、という違いです。
使用可能範囲が広ければ、必ずしも優れているとは限りません。対応範囲を広げることで、設計の複雑化やコストの増加につながる場合があり、異なる運転条件での性能について、一定のトレードオフが必要になることもあります。
したがって、最適な押出ダイとは、必ずしも使用可能範囲が最も広いダイではなく、実際の生産要求を満たしながら、将来のニーズにも合理的に対応できる柔軟性を備えたダイなのです。
現代の押出ダイ設計の価値は、お客様が求める製品寸法や生産量を単に製造図面へ反映することだけではありません。
お客様とダイメーカーが技術的な協議を重ね、材料特性、流路設計、想定される使用可能範囲、生産ラインの設備構成などを総合的に考慮することにも、その価値があります。
設計解析、シミュレーション、そして製造経験は、潜在的な制約や課題を把握するうえで役立ちます。ただし、実際の使用可能範囲については、対象となる製品や生産条件に基づいて確認する必要があります。
設備投資を決定する前に、サプライヤーがお客様とともにこうした条件やトレードオフを明確にすることができれば、押出ダイの設計は、単に現在の生産要求を満たすためのものではなくなります。
それは、将来の生産計画や設備運用において、実用的な柔軟性を確保するための重要な取り組みにもなるのです。
関連記事: 押出金型設計:理論と実践
真の運用の柔軟性は、制約を理解することから始まる
市場のニーズが変化し続けるなか、メーカーには、より柔軟な生産対応力が求められています。しかし、柔軟性があるということは、制約がないという意味ではありません。
まず押出ダイの使用可能範囲を理解し、そのうえで材料特性、生産量の要求、下流設備の能力を総合的に評価することで、メーカーは実際のニーズにより適した生産方法を見いだすことができます。
ダイの購入や設計に先立ち、製品仕様、品質基準、必要な運転条件、そして将来想定される変更を明確にしておくことは、単に最大限の調整範囲を追求することよりも、価値がある場合が少なくありません。
優れた押出ダイの設計とは、あらゆる生産条件に対応できると約束することではありません。どのような条件下でダイと生産ライン全体が期待される性能を発揮できるのかを、お客様が明確に理解できるようにすることなのです。